Pancar OSB, Torbalı / İzmir, Türkei · Seit 1996

Oberflächenvorbereitung

Durchlauf- und Kabinenstrahlen

Oberflächenvorbereitung nach ISO 8501-1 mit der in der Türkei gebauten Durchlaufstrahlanlage mit dem größten Einlauf und 14-Meter-Strahlkabinen.

Was ist Strahlen und warum ist es notwendig?

Stahl rostet, sobald er Feuchtigkeit und Luft ausgesetzt ist. Strahlen entfernt Öl, Schmutz, Rost, Walzhaut und alte Beschichtungen mit zertifizierten Strahlmitteln von der Metalloberfläche und erzeugt das Rauheitsprofil, auf dem die Beschichtung haftet.

Fachgerechtes Strahlen bestimmt unmittelbar die Lebensdauer des Beschichtungssystems und damit des Stahls. Das Rauheitsprofil erzeugen wir nach ISO 8503-2 in der gewünschten Mikrometertiefe und prüfen es mit einem digitalen Profilmessgerät.
Unsere Strahlanlagen

  • 18-Turbinen-Durchlaufstrahlanlage (automatisch)

    Einlauf 3000 × 1800 mm. Konstruiert und gebaut von Maschinenbauingenieur Aziz Abuş; die in der Türkei gebaute Strahlanlage mit dem größten Einlauf. Strahlt schwerste Profile und große Konstruktionen gleichmäßig in einem Durchgang.

  • 6-Turbinen-Durchlaufstrahlanlage (automatisch)

    Einlauf 2000 × 1000 mm; für Profile, Bleche und Serienteile.

  • 2 manuelle Strahlkabinen

    5000 × 5000 × 14000 mm; Bauteile bis 14 Meter Länge.

  • Sweepen verzinkter Bauteile

    Präzises Niederdruckstrahlen für feuerverzinkte Materialien.

  • 5 mobile Strahleinheiten

    Strahlen vor Ort mit 4 Hochdruckkompressoren.

  • Zertifizierte Strahlmittel

    Stahlschrot (Steel Shot), Stahlkies (Steel Grit), Quarzsand, Quarz, Basalt und Glasperlen.

Ingenieurleistung

18-Turbinen-Durchlaufstrahlanlage

Konstruiert und gebaut von unserem Bevollmächtigten, Maschinenbauingenieur Aziz Abuş: Mit einem Einlauf von 3000 × 1800 mm ist sie die in der Türkei gebaute Strahlanlage mit dem größten Einlauf. Schwerste Stahlprofile und große Konstruktionen werden in einem Durchgang gleichmäßig gestrahlt.

Unsere Strahlanlagen
18
Turbinen
3000 × 1800
Einlauf (mm)
3.700 t
Monatliche Werkskapazität

ISO 8501-1

Oberflächenvorbereitungsgrade

Der erforderliche Grad richtet sich nach der Spezifikation des Beschichtungsherstellers und der Einsatzumgebung. Wir strahlen nach Sa 1, Sa 2, Sa 2½ und Sa 3.

GradBezeichnungZustand der Oberfläche
Sa 1Leichtes StrahlenLose Walzhaut, loser Rost, lose Beschichtungen und Fremdstoffe sind entfernt.
Sa 2Gründliches StrahlenDer größte Teil von Walzhaut, Rost und Beschichtung ist entfernt; verbleibende Reste haften fest.
Sa 2½Sehr gründliches StrahlenNur leichte Schattierungen oder Flecken dürfen verbleiben. Der für Industriebeschichtungen am häufigsten geforderte Grad.
Sa 3Strahlen bis zum visuell reinen StahlDie Oberfläche ist vollständig sauber und hat ein einheitliches metallisches Aussehen; gefordert für Tankauskleidungen und Schwerkorrosionsschutz.
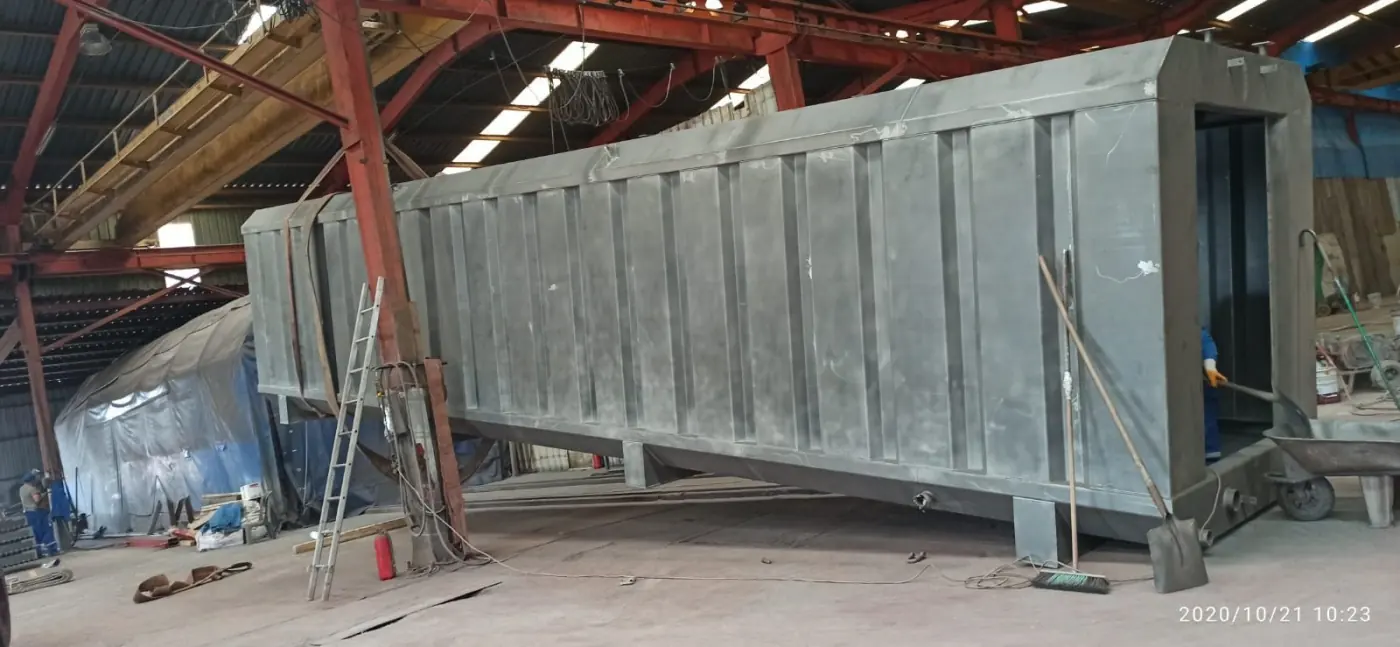
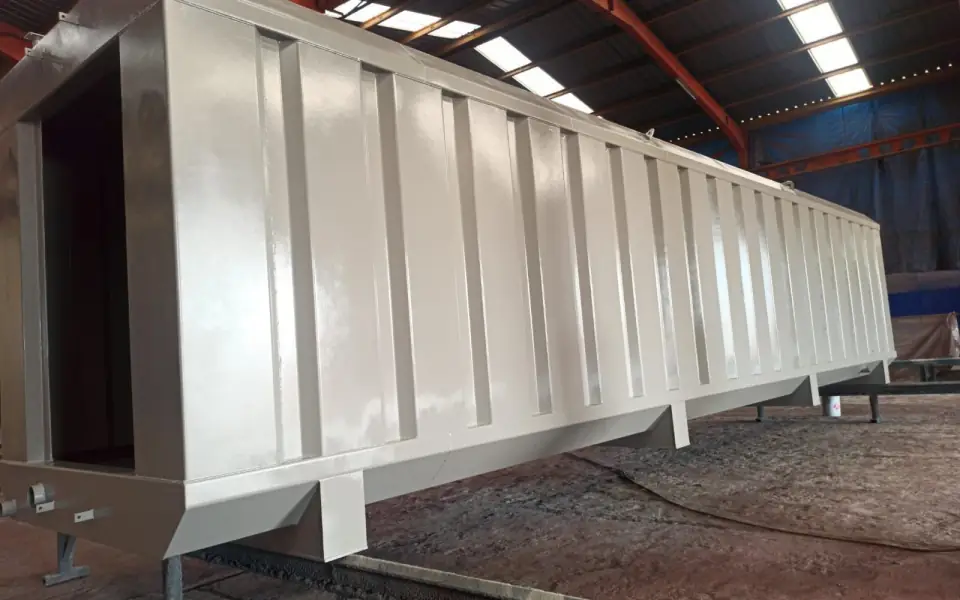
Langer Stahlkörper nach Kabinenstrahlen und Beschichtung

Strahlkabinen: Bauteile bis 14 Meter

Unsere zwei manuellen Strahlkabinen mit 5000 × 5000 × 14000 mm ermöglichen das Strahlen großer und komplexer Bauteile in kontrollierter Umgebung, unabhängig vom Wetter. 15 Hallenkrane bewegen schwere Teile sicher.

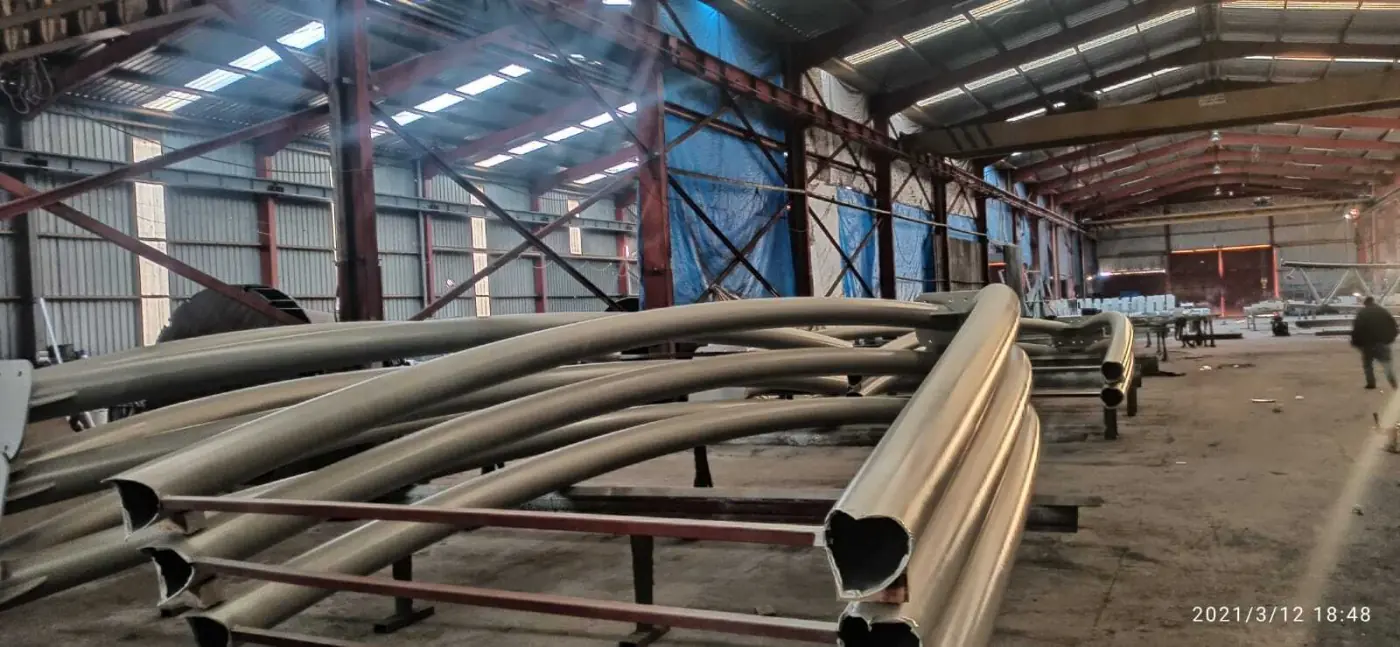
Für die Durchlaufstrahlanlage vorbereitete Stahlprofile

Automatisches Durchlaufstrahlen

Unsere Durchlaufstrahlanlagen mit 18 Turbinen (3000 × 1800 mm) und 6 Turbinen (2000 × 1000 mm) strahlen Profile, Bleche, Rohre und Konstruktionen schnell, gleichmäßig und reproduzierbar; Walzprofile können mit Shopprimer beschichtet werden.

Häufige Fragen

Rund ums Strahlen

Was ist Strahlen?

Beim Strahlen werden Öl, Schmutz, Rost, Walzhaut und alte Beschichtungen mit Strahlmittel entfernt, das von Schleuderrädern (Turbinen) oder mit Druckluft beschleunigt wird. Es erfolgt vor dem Lackieren und erzeugt das Rauheitsprofil für die Haftung der Beschichtung.

Was ist der Unterschied zwischen Durchlauf- und Kabinenstrahlen?

In der Durchlaufstrahlanlage schleudern Turbinen das Strahlmittel auf das Bauteil, während Profile, Bleche und Konstruktionen auf einem Förderer hindurchlaufen – schnell und gleichmäßig. In der Strahlkabine arbeitet ein Bediener mit Druckluft; das eignet sich für komplexe Teile bis 14 Meter Länge.

Was bedeutet Sa 2½?

Sa 2½ ist der Grad „sehr gründliches Strahlen“ nach ISO 8501-1. Walzhaut, Rost und Beschichtungsreste sind entfernt; nur leichte Schattierungen oder Flecken sind zulässig. Die meisten industriellen Beschichtungssysteme fordern diesen Grad.

Welche Strahlmittel verwenden Sie?

Stahlschrot, Stahlkies, Quarzsand, Quarz, Basalt und Glasperlen. Das Strahlmittel wird nach Werkstoff, gefordertem Reinheitsgrad und dem nach ISO 8503-2 angestrebten Rauheitsprofil gewählt. Alle unsere Strahlmittel sind zertifiziert.

Wann muss nach dem Strahlen beschichtet werden?

Gestrahlter Stahl beginnt bei Feuchtigkeit schnell wieder zu rosten, daher sollte die Grundbeschichtung so bald wie möglich erfolgen. Strahlen und Beschichten im selben Werk unter gemessenen Umgebungsbedingungen ist dabei ein großer Vorteil.

Angebot für Strahlarbeiten anfordern

Nennen Sie uns Bauteilmaße, Tonnage und den geforderten Reinheitsgrad – wir schlagen Ihnen schnell die passende Lösung und einen Preis vor.